Идеальный формовщик рулонов производства PUTAI.


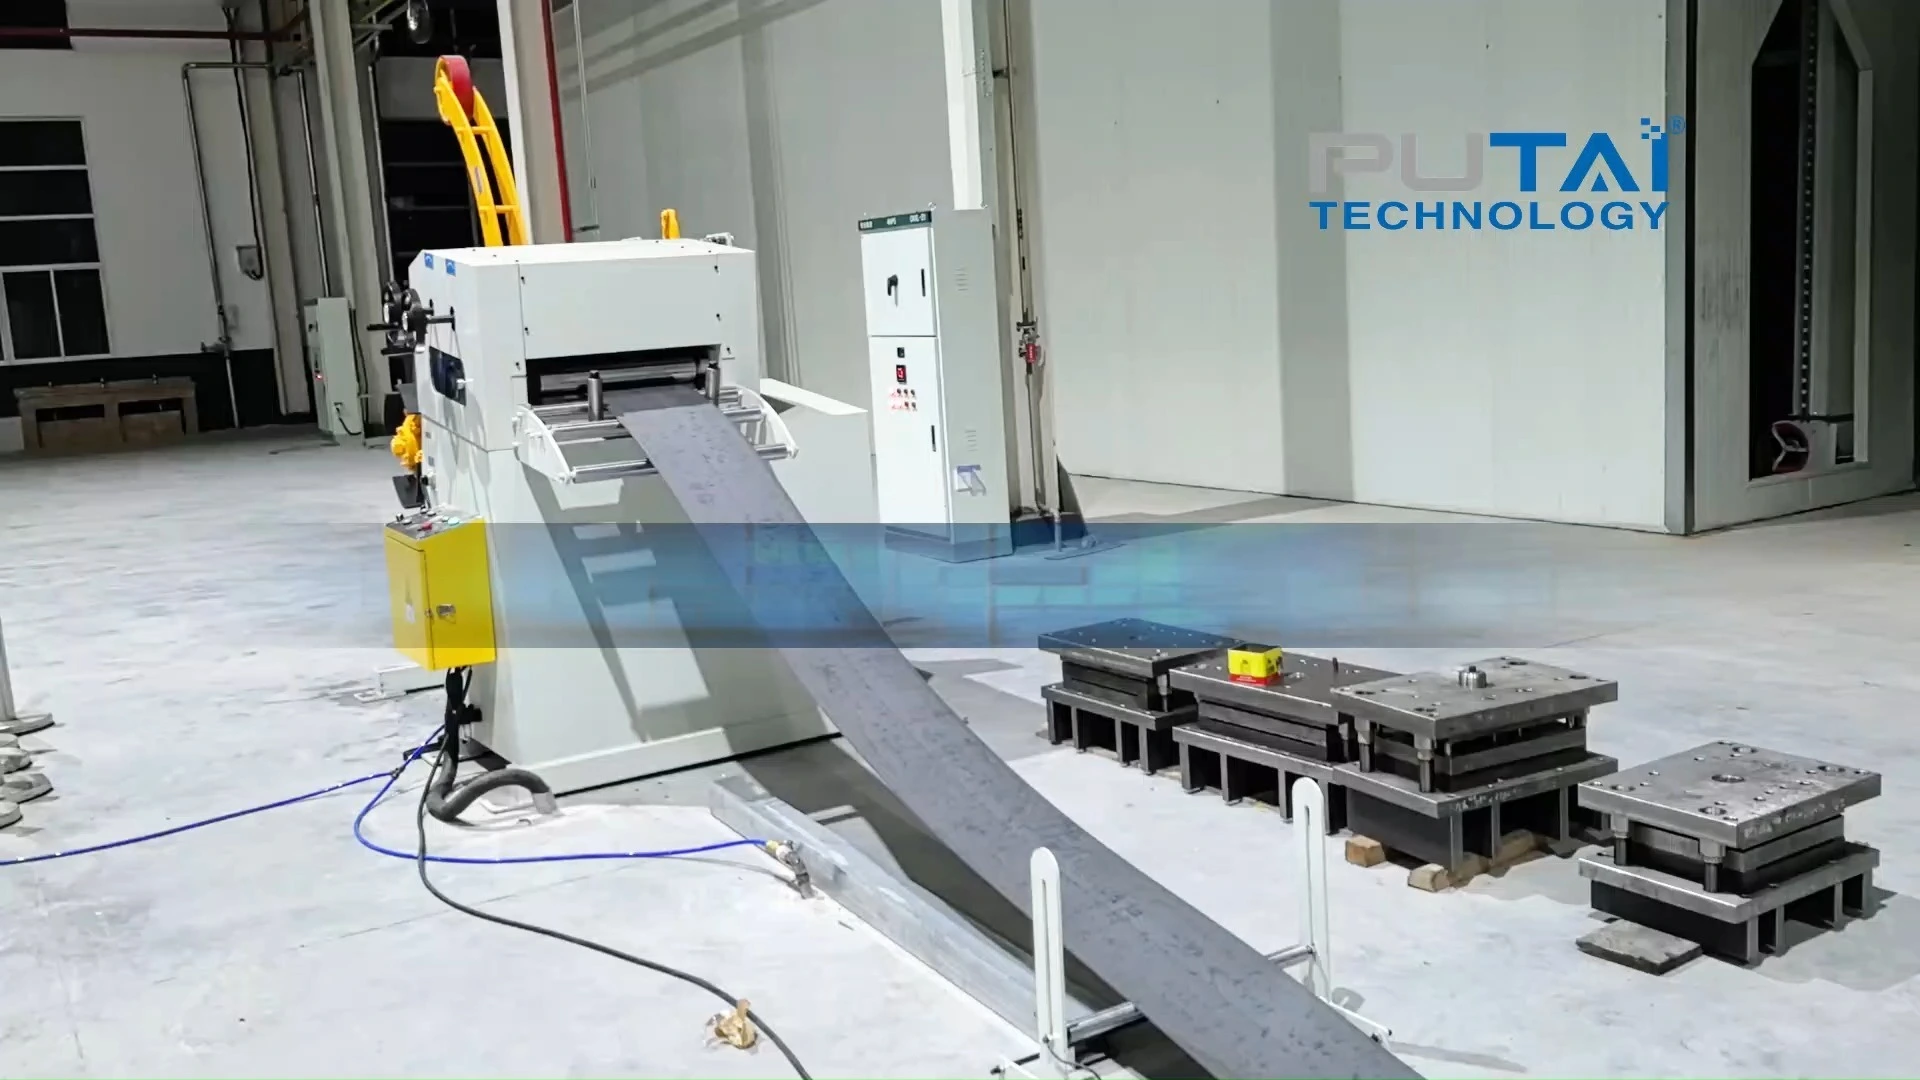
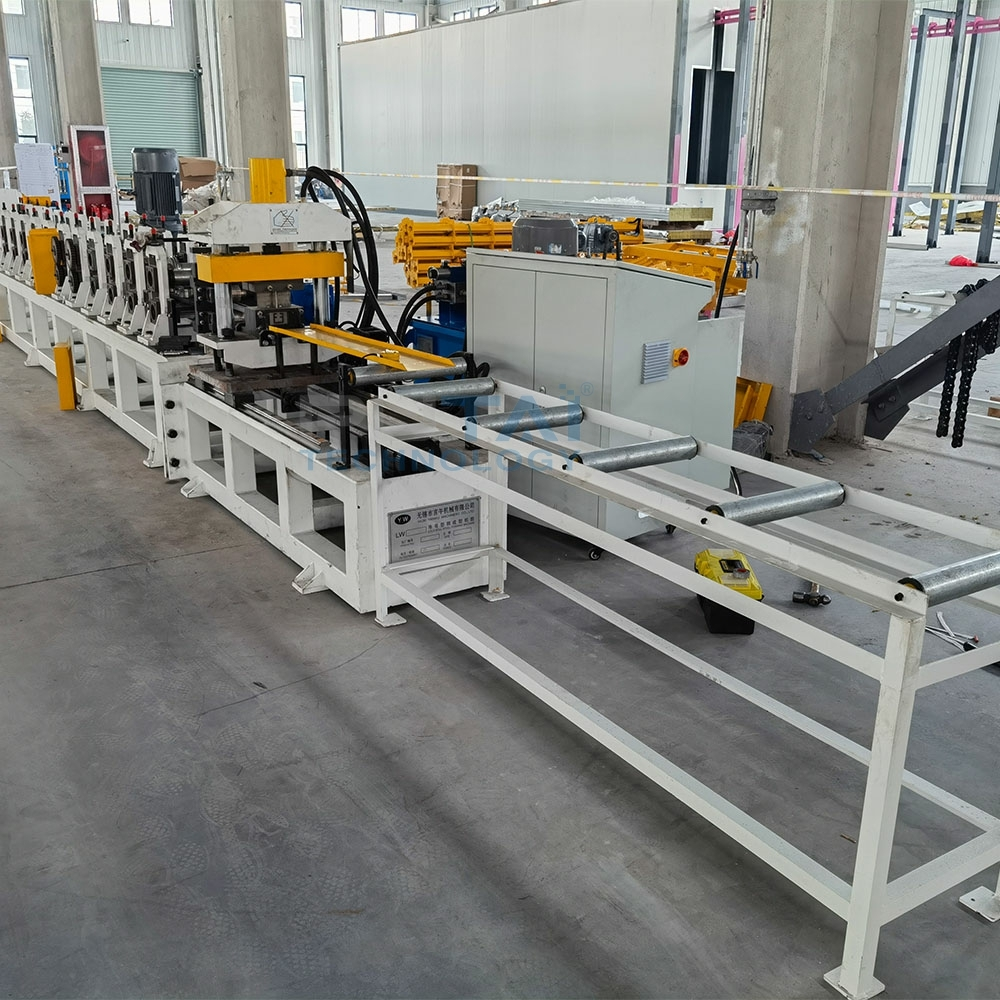


Станок для профилирования балок стеллажей Putai для производства полок для поддонов.
Станок для профилирования балок зубчатых реек
Система паллетных стеллажей состоит из трех частей: стоек, балок и полок. Большинство поставщиков оборудования для профилирования листового металла строят линию по производству стоек и на этом останавливаются, а затем закупают балки у стороннего поставщика. Данная машина для профилирования листового металла для балок стеллажей охватывает вторую часть системы. линия прокатки стеллажей для хранения .
Балка зубчатой передачи несет нагрузку между двумя стойками, поэтому это другая задача, нежели сама стойка. Профиль может быть либо замкнутым коробчатым, либо ступенчатым , на концах необходимо пробить соединительные крюки в плоской полосе перед формовкой, а длина отрезка должна соответствовать пролету между стойками. Именно поэтому линия балок — это не линия стоек с другим набором роликов.
Что делает линия балок зубчатой передачи?
Три вещи отличают линию пучка от линии колонны.
Во-первых, профиль. Вертикальная стойка представляет собой открытое С-образное или сигма-образное сечение, в которое вставляется балка. Балка может быть либо замкнутым прямоугольным коробом, либо ступенчатой балкой с несущим выступом. Для замкнутых профилей требуется другая последовательность формовки и другой набор роликов, поскольку полоса должна замыкаться сама на себя.
Во-вторых, концевое соединение. На концах балки расположены три или четыре крюка, которые фиксируются в вертикальных пазах. Эти крюки пробиваются в плоскую полосу до ее формовки, а не после. Пробивание после формовки не может достичь замкнутого соединения.
в этом случае геометрия крюка исказится.
В-третьих, длина. Балка вырезается по длине, соответствующей пролету между стойками, поэтому точность резки напрямую определяет, будет ли стеллаж собран на месте. Именно поэтому на линии используется сервоприводная резка, а не фиксированный штамп.
Профили балок, которые мы формируем
Данная линия предназначена для производства трех типов балок, используемых в большинстве стеллажей для поддонов:
1. Коробчатая балка — замкнутое прямоугольное сечение со сварным или заклепочным концевым соединителем. Используется там, где большая нагрузка и большой пролет.
2. Ступенчатая балка — открытый участок со ступенькой, на которую опирается сетчатый настил или полки. Ступенька должна быть одинаковой высоты, иначе настил будет лежать неровно.
3. Угловая балка с кромкой — более лёгкий профиль, используемый в стеллажах и лёгких системах хранения, где балка крепится болтами, а не крюками.
Если балка вашей стеллажной системы имеет нестандартное расположение крюков, пришлите чертеж торца. Шаг и количество крюков задаются штамповочным инструментом, который изготавливается для каждого профиля.
Как работает линия
Разматыватель → выравниватель → сервопривод подачи → штамповочный пресс → профилирование → резка по длине → выходной стол
Пресс для штамповки расположен перед формовочными станциями. Крюки, отверстия для болтов и сервисные отверстия штампуются на плоской полосе, при этом инструмент имеет свободный доступ к обеим сторонам. Затем отформованная деталь проходит через станции.
нетронутый.
Обработка рулонов, штамповка и формовка выполняются в рамках одного непрерывного цикла. Линия останавливается только для замены рулонов и оснастки, поэтому производительность определяется скоростью линии и частотой смены профилей.
Для завода, работающего с профилями различной ширины, практический вопрос заключается в том , стоит ли покупать одну линию со сменными роликами или две отдельные линии. Это зависит от времени переналадки и количества фактически проданных профилей, а не от цены оборудования.
Технические характеристики
Линейка построена на той же раме и платформе управления, что и наша. стеллажная стойка вертикальной линии Сечение балки, толщина полосы и количество опор устанавливаются для каждого профиля отдельно, поэтому они указываются в смете вместе с чертежом, а не фиксируются заранее.
| Название продукта | Станок для профилирования балок зубчатой рейки |
| Тип машины | линия балок для стеллажей для поддонов |
| Размер строки | 9м*1,5м*1,5м |
| Толщина материала | 1,5-2 мм |
| Материал ролика | Gcr15 |
| Материал вала | 40Cr |
| система управления | PLC |
| Автоматическая оценка | полностью автоматический |
| Роликовые станции | 18 рядов |
| Диаметр вала | 70 мм |
| Производительность | 20 м/мин |
| Послепродажное обслуживание | Один год |
FAQ
1. Может ли одна линия одновременно соединять коробчатую балку и ступенчатую балку?
Только если заменен комплект роликов. Для двух секций требуется разная последовательность формовки, поэтому рассматривайте их как два комплекта оснастки на одной платформе.
2. Вы сами пробиваете отверстия для крючков или мы привариваем соединители?
Существуют оба способа изготовления. Перфорированные крюки формируются непосредственно из полосы; в сварных соединителях используется отдельный концевой элемент. Укажите, какой способ используется в вашей конструкции.
3. Какова максимальная длина балки?
Цена определяется длиной стола для выгрузки, а не количеством формовочных станций. Стоимость столов большей длины рассчитывается индивидуально для каждого проекта.
4. Вы также поставляете вертикальные линии?
Да. Стойку и балку обычно покупают вместе, потому что расположение крюков на балке должно совпадать с расположением пазов на стойке.
5. Что именно нужно указать в смете?
Профильный чертеж с указанием размеров сечения, деталей крюка или соединителя, толщины полосы и диапазона длин балки.
Тяньцзинь Путай Технология