Perfect Roll Former fabriqué par PUTAI.


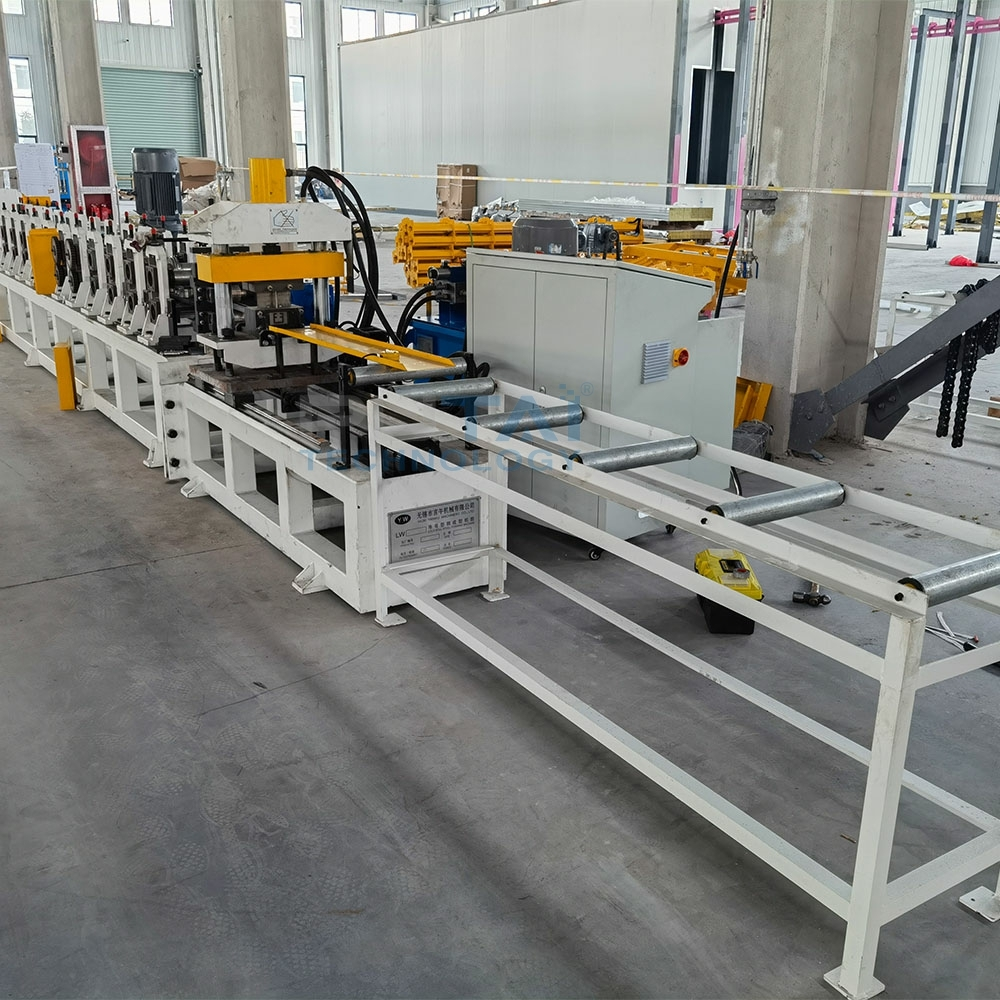


Machine de profilage à rouleaux Putai Rack Rack pour la production d'étagères de rayonnages à palettes
Machine de profilage à rouleaux pour poutres à crémaillère
Un système de rayonnage à palettes est composé de trois éléments : les montants, les traverses et les panneaux d'étagères. La plupart des fournisseurs de profileuses fabriquent la ligne de production des montants et s'arrêtent là, puis achètent les traverses auprès d'un tiers. Cette profileuse de traverses de rayonnage couvre la deuxième partie du système. ligne de profilage à rouleaux pour rayonnages de stockage .
Une poutre supporte la charge entre deux montants ; son fonctionnement diffère donc de celui du montant lui-même. Sa section est soit un caisson fermé, soit un profil en escalier. Ses extrémités nécessitent des crochets de connexion poinçonnés dans une bande plate avant formage, et sa longueur de coupe doit correspondre à la portée libre entre les montants. C'est pourquoi une ligne de poutres n'est pas une ligne de montants avec un jeu de rouleaux différent.
À quoi sert une ligne de poutres à rack ?
Trois éléments distinguent une ligne de poutre d'une ligne de colonne.
Tout d'abord, le profil. Un montant est une section ouverte en C ou en sigma dans laquelle s'enclenche la poutre. Une poutre est soit un caisson rectangulaire fermé, soit une poutre à gradins avec un rebord porteur. Les sections fermées nécessitent une séquence de formage et un jeu de rouleaux différents, car la bande doit se refermer sur elle-même.
Deuxièmement, la fixation des extrémités. Les extrémités des poutres comportent trois ou quatre crochets qui s'enclenchent dans les rainures verticales. Ces crochets sont poinçonnés dans la bande plate avant son formage, et non après. Un poinçonnage après formage ne permettrait pas d'atteindre les parties fermées.
section, et la géométrie du crochet se déformerait.
Troisièmement, la longueur. Une poutre est coupée à la portée libre entre les montants ; la précision de la coupe détermine donc directement si le rack peut être assemblé sur site. C’est pourquoi la ligne utilise une découpe servo plutôt qu’une matrice fixe.
Profilés de poutres que nous formons
Cette ligne de production prend en charge les trois types de poutres qui couvrent la plupart des rayonnages à palettes :
1. Poutre caisson — section rectangulaire fermée avec un connecteur d'extrémité soudé ou riveté. Utilisée lorsque la charge est importante et la portée grande.
2. Poutre à ressaut — section ouverte comportant un ressaut supportant un platelage en treillis métallique ou des panneaux d’étagère. Le ressaut doit être d’une hauteur constante, sinon le platelage ne sera pas stable.
3. Poutre à bords relevés / en angle — la section plus légère utilisée sur les étagères et les rayonnages légers , où la poutre est boulonnée plutôt que accrochée.
Si la configuration des crochets de votre traverse de rayonnage n'est pas standard, veuillez nous envoyer le plan d'extrémité. L'espacement et le nombre de crochets sont déterminés par l'outillage de poinçonnage, lequel est fabriqué sur mesure pour chaque profil.
Comment fonctionne la ligne
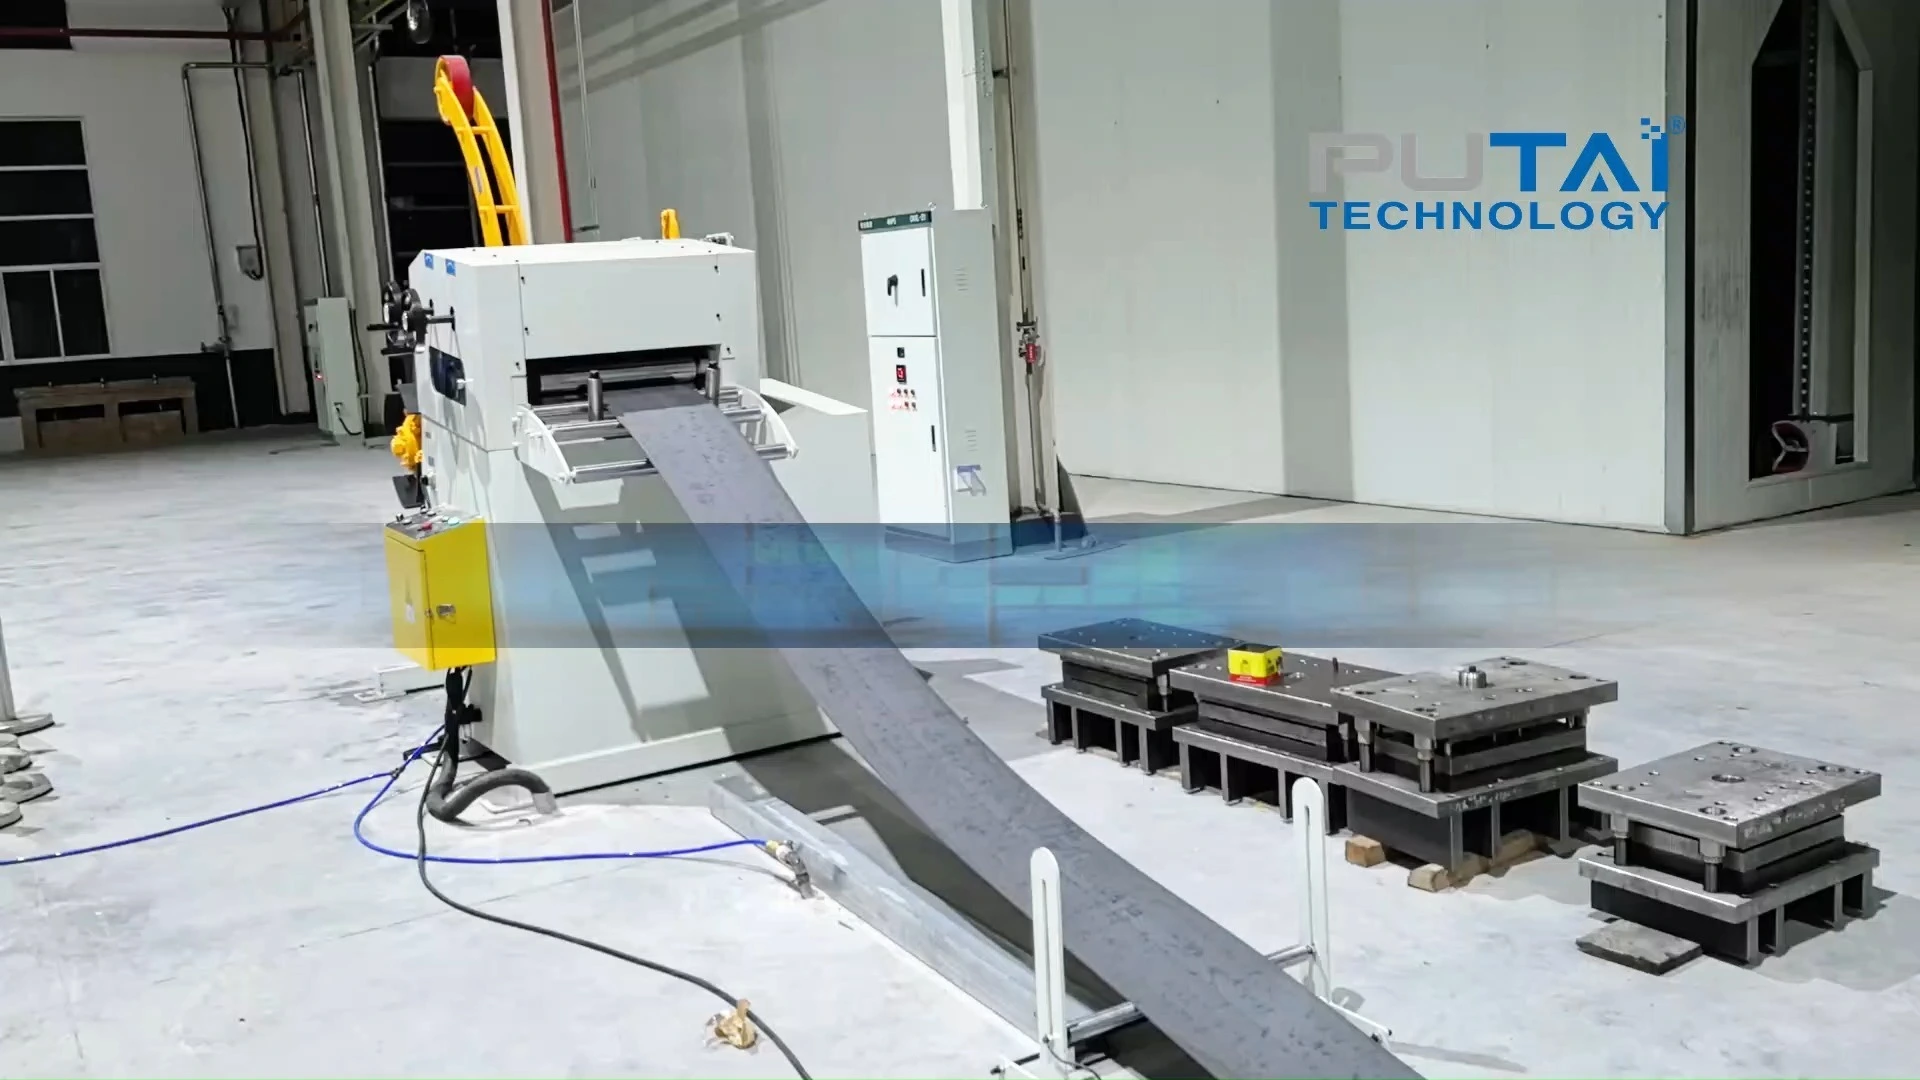
Dérouleur → niveleur → alimentation servo → poinçonneuse → profileuse → découpe à longueur → table de sortie
La presse à poinçonner est placée avant les postes de formage. Les crochets, les trous de boulons et les trous de service sont poinçonnés sur une bande plate, l'outillage ayant un accès direct aux deux faces. La section formée passe ensuite à travers les postes de formage.
intact.
La manutention des bobines, le poinçonnage et le formage s'effectuent en cycle continu. La ligne ne s'arrête que pour le changement de bobine et le changement d'outillage ; le rendement est donc déterminé par la vitesse de la ligne et la fréquence de changement des profils.
Pour une usine produisant des profilés de différentes largeurs, la question pratique est de savoir s'il vaut mieux acheter une ligne avec rouleaux interchangeables ou deux lignes dédiées. Le temps de changement de format et le volume de profilés vendus déterminent ce choix, et non le prix de la machine.
Caractéristiques
Cette ligne est construite sur le même châssis et la même plateforme de contrôle que notre rayonnage vertical de rangement La section de la poutre, l'épaisseur de la bande et le nombre de stations sont définis par profil ; ils sont donc indiqués avec votre dessin plutôt que fixés à l'avance.
| Nom du produit | machine de profilage à rouleaux pour poutres à crémaillère |
| Type de machine | Ligne de rayonnages à palettes |
| Taille de la ligne | 9 m x 1,5 m x 1,5 m |
| Épaisseur du matériau | 1,5-2 mm |
| Matériau pour rouleaux | Gcr15 |
| Matériau de l'arbre | 40Cr |
| Système de contrôle | PLC |
| Note automatique | entièrement automatique |
| Stations à rouleaux | 18 rangées |
| diamètre de l'arbre | 70 mm |
| Productivité | 20 m/min |
| Service après-vente | Un an |
FAQ
1. Une seule ligne peut-elle représenter à la fois une poutre caisson et une poutre à gradins ?
Uniquement si le jeu de rouleaux est changé. Les deux sections nécessitent des séquences de formage différentes ; il faut donc les considérer comme deux jeux d’outillage sur une même plateforme.
2. Est-ce que vous poinçonnez les crochets ou est-ce qu'on soude les connecteurs ?
Les deux solutions existent. Les crochets perforés sont formés directement à partir de la bande ; les connecteurs soudés utilisent une pièce d'extrémité séparée. Veuillez nous indiquer la solution utilisée dans votre conception.
3. Quelle est la longueur maximale de la poutre ?
Elle est déterminée par la longueur de la table de sortie, et non par le nombre de stations de formage. Les tables plus longues font l'objet d'un devis spécifique à chaque projet.
4. Fournissez-vous également le câble vertical ?
Oui. Le montant et la poutre sont généralement achetés ensemble, car le motif des crochets sur la poutre doit correspondre au motif des fentes sur le montant.
5. Que devez-vous citer ?
Un dessin de profil avec les dimensions de la section, le détail du crochet ou du connecteur, l'épaisseur de la bande et la plage de longueur de la poutre.
Technologie Putai de Tianjin