Идеальный формовщик рулонов производства PUTAI.


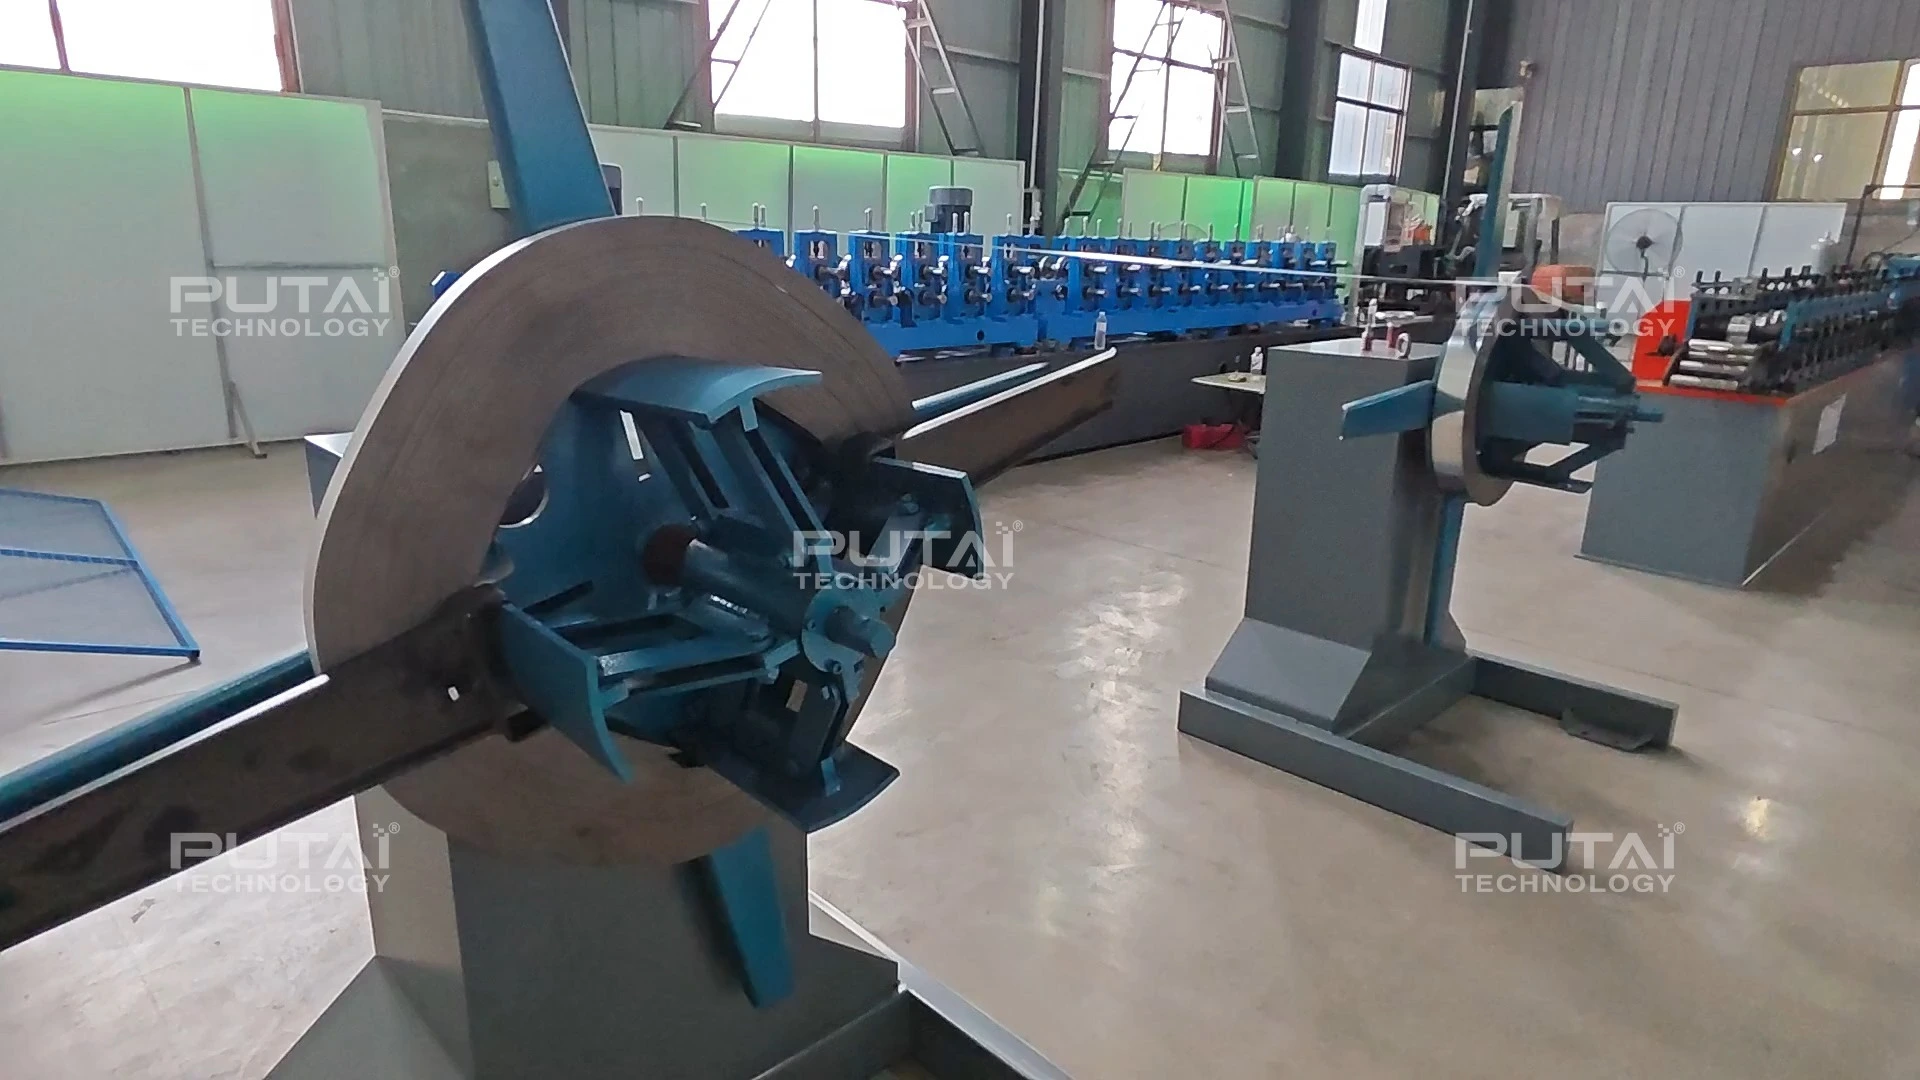
Станок для профилирования Т-образных профилей для подвесных потолков Putai
Что такое станок для профилирования Т-образных профилей для потолка?
Станок для профилирования Т-образных профилей потолочных конструкций представляет собой полностью автоматизированную систему с ПЛК-управлением, предназначенную для производства Т-образных металлических каркасов современных подвесных потолочных систем. Разработанное для крупных производителей строительных материалов, это оборудование непрерывно преобразует оцинкованную сталь или предварительно окрашенную стальную полосу в основные Т-образные, поперечные Т-образные и стеновые профили с жесткими допусками по размерам и без заусенцев. Благодаря тому, что линия объединяет размотку, выравнивание, штамповку, формовку и резку в одной синхронизированной последовательности, она также является естественным ядром полной производственной линии подвесных потолков для заводов, поставляющих продукцию подрядчикам по монтажу коммерческих потолков.
В отличие от обычных листогибочных станков, наша конструкция включает в себя сервоприводные ножницы, перфорацию в режиме реального времени и автоматическую укладку, поэтому один оператор может контролировать весь процесс изготовления потолочных профилей из Т-образных профилей, от загрузки рулонов до получения готового комплекта. Производительность достигает 40 м/мин, а прямолинейность профиля контролируется в пределах ±0,5 мм на метр — это напрямую снижает количество жалоб на монтаж на объекте.
Технические характеристики
| Параметр | Стандартная спецификация |
|---|---|
| Материал | Оцинкованная сталь, предварительно окрашенная сталь |
| Толщина материала | 0,25 – 0,50 мм |
| Ширина катушки | 100–180 мм (изготавливается по индивидуальному заказу) |
| Формировочные станции | 14–18 станций |
| Скорость формования | 25–40 м/мин (переменная частота) |
| Мощность главного двигателя | 7,5 кВт |
| Энергоснабжение гидростанции | 4,0 кВт |
| Метод резки | Сервоприводные гидравлические ножницы, точность длины реза ±0,5 мм. |
| система управления | ПЛК Siemens/Mitsubishi с 7-дюймовым сенсорным экраном HMI. |
| Тип привода | Редуктор или цепная передача |
| Материал ролика | Подшипниковая сталь GCr15, твердость по Роквеллу 58–62, твердое хромированное покрытие. |
| Габариты машины | Приблизительные размеры: 9500 × 1200 × 1500 мм |
| Источник питания | 380 В / 50 Гц / 3 фазы (с возможностью индивидуальной настройки) |
Как работает эта машина?
Производственная линия по изготовлению подвесных потолков работает в непрерывном, полностью автоматизированном режиме:
1. Размотка – гидравлический разматыватель (опционально 3Т или 5Т) подает стальную полосу под постоянным натяжением.
2. Выравнивание и направляющая – прецизионный выравниватель устраняет замятие нити и удерживает ленту по центру.
3. Прокатка – полоса проходит через 14–18 последовательных станций и постепенно сгибается в Т-образный профиль.
4. Пробивка – гидравлический блок, работающий в режиме онлайн, создает пазы и отверстия для соединителей, необходимых для соединения поперечных Т-образных профилей.
5. Сервоприводная резка – сервоприводные ножницы выполняют резку на заданную длину без остановки станка для изготовления потолочных профилей из Т-образных профилей.
6. Укладка и упаковка – готовые слитки собираются автоматическим штабелером и упаковываются для отгрузки.
Каждый этап синхронизируется с помощью ПЛК, поэтому изменение длины и настройка партии выполняются на сенсорном экране за считанные секунды — это одна из причин, по которой для линии по производству подвесных потолков требуется всего один обученный оператор на смену.
Какие профили может создать одна машина?
Единая платформа для профилирования Т-образных профилей потолка может быть сконфигурирована для всего семейства подвесных потолков:
1. Основной Т-образный профиль (главный брус): 38 × 24 мм, 32 × 24 мм, 24 × 24 мм — несущий элемент, подвешенный к плите с помощью подвесной проволоки.
2. Поперечный тройник (промежуточный тройник): 26 × 24 мм, 24 × 24 мм — крепится между основными тройниками с шагом 600 мм или 1200 мм.
Где используются готовые потолочные каркасы?
Профили, изготовленные на этом станке для профилирования потолочных Т-образных решеток, устанавливаются в подвесных потолочных системах коммерческих и общественных зданий по всему миру — в офисных зданиях, торговых центрах, аэропортах, больницах, школах и центрах обработки данных. Готовая решетка содержит акустические плитки из минерального волокна, гипсокартон и металлические потолочные панели и образует стандартную несущую конструкцию для потолочных модулей размером 600 × 600 мм и 600 × 1200 мм. Благодаря тому, что производственная линия для подвесных потолков обеспечивает стабильную геометрию пазов, подрядчики получают преимущества от более быстрой установки с помощью защелок и более ровной поверхности готового потолка.
FAQ
1. Каково типичное время доставки?
Срок выполнения заказа составляет 45–60 рабочих дней после внесения предоплаты, в зависимости от окончательной конфигурации и комплекта оснастки.
2. Может ли один станок производить как основной, так и поперечный тройник?
Да. Модульная оснастка и регулируемый штамповочный штамп позволяют обрабатывать несколько профилей на одной базовой раме, поэтому многие покупатели выбирают наше оборудование вместо двух отдельных линий.
3. Какая информация необходима для составления коммерческого предложения?
Чертеж профиля или физический образец, толщина материала, требуемая скорость производства, а также местное напряжение и частота.
4. Сложно ли управлять машиной для изготовления потолочных решеток с Т-образными профилями?
Нет. Интерфейс «человек-машина» сохраняет все рецепты, поэтому один обученный оператор может управлять всей линией, регулировать длину резки и переключать профили с помощью сенсорного экрана.
5. Предоставляете ли вы услуги по установке за рубежом?
Да — ввод в эксплуатацию на месте нашими инженерами или полное дистанционное сопровождение, оба варианта включены в пакет услуг.
Тяньцзинь Путай Технология